
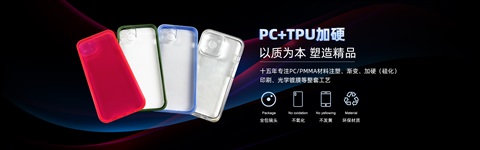


以下是关于适合浸染的塑胶材料及其工艺要点的详细说明(约450字):
适合浸染的塑胶材料:
1.ABS塑料(腈-丁二烯-共聚物)
-优势:ABS因其多孔结构和化学特性成为浸染的材料。染料分子能有效渗透表层,实现深度着色且色彩饱和度极高。尤其适合模型制作(如乐高积木)和工业零件定制。
-工艺要点:需使用沸点90-95℃的分散性染料(dispersedye),浸染时间10-20分钟。预处理需用轻微蚀刻表面以增强附着力。
2.尼龙(聚酰胺)
-优势:尼龙的亲水性分子链能与酸性染料产生强结合力,染色后耐洗耐磨性优异。广泛用于纺织工业(如运动服装纤维)和工程零件着色。
-工艺要点:采用酸性染料(aciddye),染液温度需严格控制在85℃±2℃,pH值维持在4.5-5.5。需添加5-10%的匀染剂防止。
3.聚碳酸酯(PC)
-优势:透明PC经浸染后可实现高透光性彩色效果,常用于LED灯罩和装饰件。其耐高温特性(130℃)允许使用热固型染料。
-工艺要点:需行等离子处理提升表面能,使用高温型分散染料(120℃蒸汽固色)。染色时间需缩短至5-8分钟以防变形。
次选材料及注意事项:
-亚克力(PMMA):表层染色,需添加增强渗透,但易产生裂纹。
-聚甲醛(POM):需金属络合染料,工艺窗口窄(温度超过80℃即变形)。
禁忌材料:
聚乙烯(PE)、聚(PP)等非极性材料因结晶度高,染料无法渗透。聚四氟乙烯(PTFE)等含氟塑料表面能极低,常规浸染完全无效。
通用工艺控制:
染料浓度建议2-5%(w/v),过浓易导致色差。必须使用恒温循环染槽确保均匀性。染色后需立即用冷水骤停反应,再以50℃皂液(含1%阴离子表面活性剂)清洗浮色。
通过匹配材料特性与染料化学性质,结合的温控和时间管理,可实现的塑胶浸染效果。


浸染加工对产品的结构确实有明确的要求,其工艺特点决定了并非所有结构的产品都能获得理想的上色效果。以下是关键的结构要求:
1.结构开放性:
浸染依赖于染料溶液在工件表面的充分流动与渗透。封闭或深腔结构(如完全密封的内腔、细长盲孔)会导致染料无法均匀接触内壁,形成色差或未上域。设计时需避免封闭空间,或增设工艺孔、开口促进溶液交换。
2.壁厚均匀性:
壁厚差异过大的产品(如局部加厚加强筋)会导致染色速率不同:薄壁区域染料吸附快,厚壁区域渗透慢,冷却后易出现颜色深浅不一。建议将壁厚控制在合理范围(如0.5–3mm),并确渡平缓。
3.避免尖锐棱角与应力集中:
尖角、锐边处染料易堆积,造成;而内部应力集中的区域(如急弯处)可能因分子结构差异导致吸附不均匀。设计时应采用圆角过渡(R角≥0.5mm),分散应力。
4.表面特性与孔隙率:
材料表面的微孔结构直接影响染料吸附。致密无孔的材料(如部分工程塑料)需通过预处理(如蚀刻)增加粗糙度;而多孔材料(如未抛光铸件)可能吸附过量染料,需提前封孔处理。
5.组件分拆与装配关系:
复杂装配体若整体浸染,连接缝隙可能截留气泡或阻碍溶液流动,导致接口处色差。建议将部件拆解后单独染色,或设计时预留染色工艺间隙。
案例说明:
某电子设备外壳因内部加强筋过厚(5mm)且与薄壁(1.2mm)直接连接,浸染后出现明显“阴影带”;另一款带密封槽的金属件,槽内残留气泡导致环形未染。改进后通过优化筋位厚度、增设导流孔解决了问题。
结论:
浸染工艺要求产品结构开放、壁厚均匀、无应力集中,并适配材料表面特性。设计阶段需同步考虑染色可行性,通过预留工艺孔、均一化壁厚、圆角化处理等提升良率。结构合理性直接决定染色均匀性与效率。
本厂提供工业复合板浸染代工,开展防腐防潮板材浸渍处理业务。借助浸渍工艺,处理药剂充分渗透进入板材基材缝隙,固化之后在基材内部形成防护体系,有效提升板材防腐防潮能力,降低受潮腐蚀带来的损耗,工件原有外形结构不受破坏。
适配各类工业复合板、塑胶基板、工艺板材等产品。加工过程把控药剂配比、浸泡时间与固化工序,保障每块板材渗透充分,实现批量加工品质均衡。支持客户来料代工,大小批量订单均可承接,生产排期灵活。欢迎寄送板材试样,沟通加工要求,对接工业板材浸渍防护代工合作。


 在线客服
 13622670025
 huren06@163.com
