
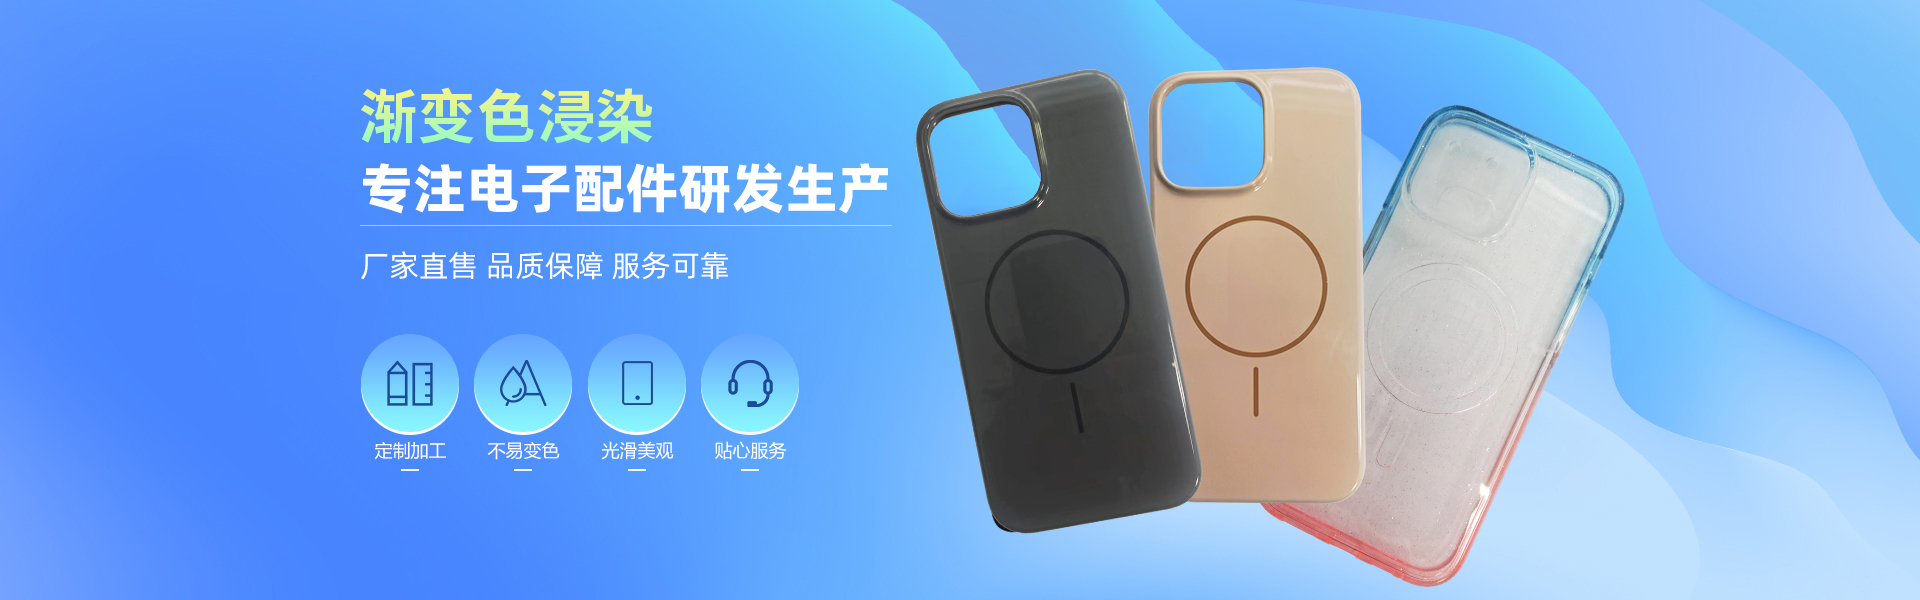
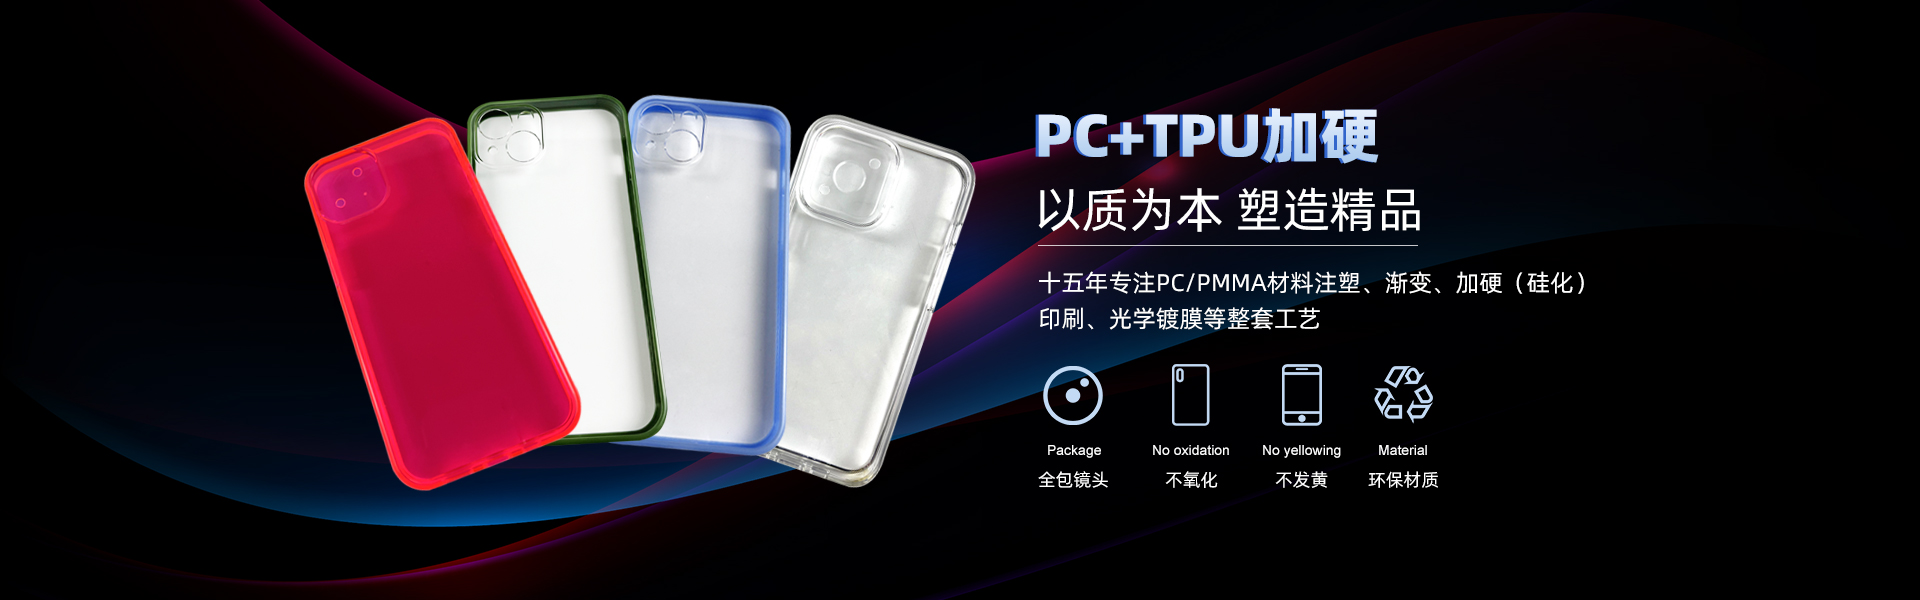
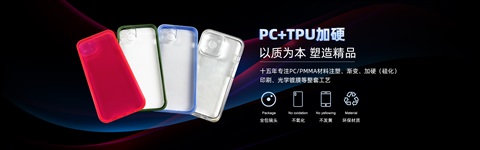


塑胶制品通过浸染工艺上色后,其耐刮擦和耐磨性能主要取决于基材塑料本身的特性以及浸染工艺的具体参数,浸染本身通常不会显著提升这些性能,甚至在某些情况下可能成为薄弱点。
原理:浸染是将塑胶制品浸入特定染料溶液中,通过加热等方式使染料分子渗透并吸附在塑胶表层或浅表层。这是一个表面着色过程,而非在表面形成一层额外的、坚固的保护涂层(如喷涂UV漆、电镀层或硬化涂层)。
对耐刮耐磨性的影响:
1.依赖基材性能:浸染产品的耐刮耐磨性基础依然是塑料基材本身的性质。例如:
*使用工程塑料(如ABS、PC、尼龙PA)浸染的产品,其硬度、抗冲击性和耐磨性通常优于普通塑料(如PP、PE)。这些材料浸染后,其固有的耐磨性得以保留。
*使用普通塑料(如PP、PE)浸染的产品,由于其本身硬度较低、表面能低,即使浸染后也相对容易被刮伤和磨损。浸染层本身很薄,无法提供足够的保护。
2.染料层特性:浸染形成的着色层非常薄,且与基材结合紧密(分子级渗透)。但它本身不具备增强硬度的作用。
*耐刮性:尖锐物体(如指甲、钥匙)划过表面时,如果施加的力超过了基材或表层染料分子的承受极限,依然会产生划痕。其表现与未浸染的同种塑料相当。
*耐磨性:在反复摩擦(如与布料、纸张或其他塑料接触摩擦)的情况下,浸染层可能会因为摩擦而逐渐磨损,导致颜色变浅或局部。耐磨性同样主要取决于基材抵抗磨损的能力。
3.工艺因素的影响:浸染的温度、时间、染料浓度和后处理(如固色)会影响颜色的牢度和渗透深度。如果工艺不当,可能导致着色层附着力不足,在受到摩擦或刮擦时更容易剥落或掉色,从而表现出更差的耐磨耐刮性。
4.与表面处理的对比:如果需要高耐刮耐磨性,浸染通常不是佳选择。表面喷涂(特别是带有耐磨添加剂的UV漆或PU漆)、电镀、物理气相沉积(PVD)或表面硬化处理(如化学硬化)等方法能在表面形成一层更厚、更硬的保护层,显著提升抗刮擦和耐磨性能。
总结:
塑胶浸染主要解决的是着色问题,其耐刮擦和耐磨性能本质上是由所选塑料基材决定的。浸染过程本身不会赋予产品额外的、显著的抗刮擦或耐磨能力。对于要求高耐用性的应用场景(如频繁摩擦的表面、工具手柄、外壳经常接触硬物的部分),应优先选择高耐磨等级的工程塑料作为基材,或者在浸染着色后,再施加额外的表面硬化或涂层保护处理。单纯依靠浸染工艺,难以达到优异的耐刮耐磨效果。


浸染加工对产品的结构确实有明确的要求,其工艺特点决定了并非所有结构的产品都能获得理想的上色效果。以下是关键的结构要求:
1.结构开放性:
浸染依赖于染料溶液在工件表面的充分流动与渗透。封闭或深腔结构(如完全密封的内腔、细长盲孔)会导致染料无法均匀接触内壁,形成色差或未上域。设计时需避免封闭空间,或增设工艺孔、开口促进溶液交换。
2.壁厚均匀性:
壁厚差异过大的产品(如局部加厚加强筋)会导致染色速率不同:薄壁区域染料吸附快,厚壁区域渗透慢,冷却后易出现颜色深浅不一。建议将壁厚控制在合理范围(如0.5–3mm),并确渡平缓。
3.避免尖锐棱角与应力集中:
尖角、锐边处染料易堆积,造成;而内部应力集中的区域(如急弯处)可能因分子结构差异导致吸附不均匀。设计时应采用圆角过渡(R角≥0.5mm),分散应力。
4.表面特性与孔隙率:
材料表面的微孔结构直接影响染料吸附。致密无孔的材料(如部分工程塑料)需通过预处理(如蚀刻)增加粗糙度;而多孔材料(如未抛光铸件)可能吸附过量染料,需提前封孔处理。
5.组件分拆与装配关系:
复杂装配体若整体浸染,连接缝隙可能截留气泡或阻碍溶液流动,导致接口处色差。建议将部件拆解后单独染色,或设计时预留染色工艺间隙。
案例说明:
某电子设备外壳因内部加强筋过厚(5mm)且与薄壁(1.2mm)直接连接,浸染后出现明显“阴影带”;另一款带密封槽的金属件,槽内残留气泡导致环形未染。改进后通过优化筋位厚度、增设导流孔解决了问题。
结论:
浸染工艺要求产品结构开放、壁厚均匀、无应力集中,并适配材料表面特性。设计阶段需同步考虑染色可行性,通过预留工艺孔、均一化壁厚、圆角化处理等提升良率。结构合理性直接决定染色均匀性与效率。
本厂提供复合板浸染加工服务,承接各类板材浸润防腐处理来料代工。采用浸染工艺让药剂充分渗入板材内部,提升板材抗腐蚀能力,改善基材耐老化性能,增强产品环境适应能力,处理后板材外观不受过度影响,整体性能得到提升。
适合各类复合板材、塑胶板材、工艺板材等工件处理。加工环节把控浸染时长与药剂配比,保证工件处理均匀,保障批量加工品质稳定。支持客户来料代工,大小批量均可安排生产,排期灵活。欢迎寄送板材试样,沟通加工工艺标准,洽谈板材浸润防腐代工合作。


 在线客服
 13622670025
 huren06@163.com
